
 EN
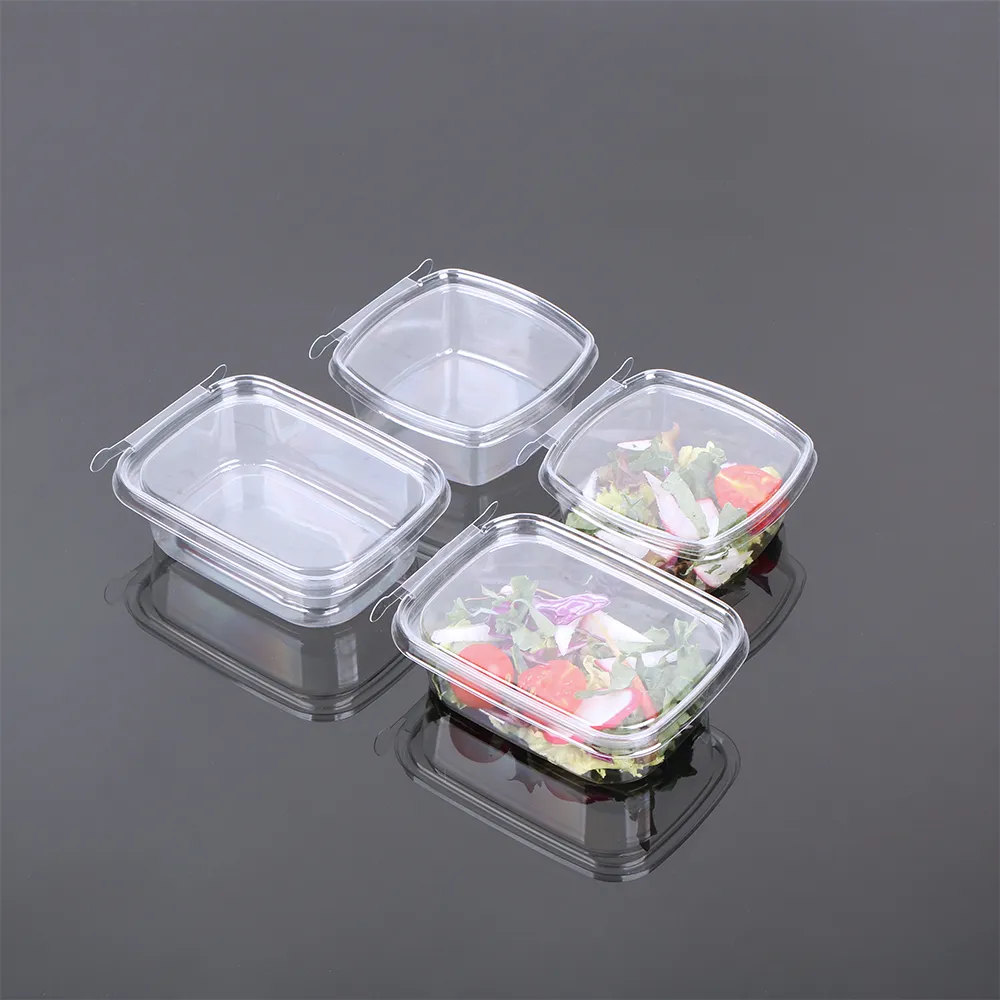
¿Qué hace que la envoltura de PET sea transparente? Estructura molecular y ciencia óptica
PET amorfo frente a regiones cristalinas: ¿por qué la uniformidad impulsa la claridad?
El PET (tereftalato de polietileno) obtiene su transparencia de la disposición de sus cadenas poliméricas: unidades repetitivas de etilenglicol y ácido tereftálico. En su estado amorfo, estas cadenas están enrolladas al azar, lo que genera una densidad óptica uniforme y una dispersión mínima de la luz. Esta isotropía produce la claridad similar a la del vidrio, característica de las cajas tipo «clamshell» de alto rendimiento fabricadas en PET. Por el contrario, un enfriamiento lento favorece la cristalización: las cadenas poliméricas se pliegan en redes ordenadas cuyo índice de refracción difiere del de la matriz amorfa, desviando la luz e introduciendo turbidez. El enfriamiento rápido durante el termoformado suprime el crecimiento cristalino, fijando así la estructura amorfa. Cuando se procesa adecuadamente, el PET transmite aproximadamente el 92 % de la luz visible y conserva cerca del 98 % de su claridad inicial tras 24 horas de refrigeración, lo que demuestra cómo la uniformidad estructural sustenta el rendimiento óptico.
Principales métricas ópticas: turbidez, índice de amarilleamiento y brillo para la evaluación de cajas tipo «clamshell» de PET
La transparencia se cuantifica mediante tres métricas estandarizadas. Niebla , medida según la norma ASTM D1003, indica el porcentaje de luz transmitida que se dispersa más de 2,5°, lo cual constituye un indicador directo de imperfecciones internas o superficiales. Las cajas tipo 'clamshell' de PET premium apuntan a una turbidez inferior al 3–5%. Índice de amarilleamiento (YI) , calculado a partir de los valores tristímulo CIE, detecta la degradación térmica u oxidativa; el embalaje apto para alimentos busca un YI < 1,0 para conservar una apariencia neutra. Brillo , evaluado a 60° según la norma ASTM D523, refleja la lisura superficial y la reflectancia especular; valores superiores a 100 GU potencian la percepción de brillo y frescura. Estos parámetros son interdependientes: una baja turbidez y un bajo YI, combinados con un alto brillo, indican un producto consistentemente claro y de alta calidad, optimizado para líneas de llenado de alta velocidad y para atraer al consumidor.
Criterios críticos de selección para cajas tipo 'clamshell' de PET de alta transparencia
Requisitos de claridad frente al cumplimiento de la FDA/EFSA y la rigidez mecánica
Alcanzar una alta transparencia requiere equilibrar las propiedades ópticas con la seguridad reglamentaria y la integridad mecánica. Si bien la estructura amorfa natural del PET favorece una turbidez < 2 %, los aditivos que mejoran la claridad deben cumplir con la normativa FDA 21 CFR 177.1630 y el Reglamento (UE) n.º 10/2011 de la EFSA, lo que restringe el uso de agentes nucleantes o clarificadores que puedan comprometer la seguridad en contacto con alimentos. Al mismo tiempo, no se puede sacrificar la rigidez: una envoltura tipo caja debe soportar cargas por apilamiento e impactos por caída sin agrietarse. Un estudio de Smithers de 2022 reveló que una turbidez inferior al 3 % incrementa la intención de compra en un 25 %, pero la resistencia a la tracción debe mantenerse ≥ 55 MPa para sobrevivir a la distribución. La calificación óptima de resina ofrece uniformidad amorfa mientras cumple con los límites de migración de extractables; además, los controles de proceso deben garantizar que el enfriamiento rápido preserve tanto la claridad como la resistencia y mecánica. Cualquier masterbatch o auxiliar de procesamiento debe validarse para cumplir con los requisitos de fiabilidad y mecánica, lo que hace esencial la selección integrada de materiales y las pruebas correspondientes.
Estabilidad dimensional y coherencia en el termoformado para líneas de llenado de alta velocidad
En las líneas automatizadas, la estabilidad dimensional es tan vital como la claridad óptica. Una desviación de tan solo 0,3 mm puede provocar fallos de alimentación, desalineación del sellado o paradas de la línea, lo que supone un costo promedio de 4500 USD/hora por tiempo inactivo (PMMI, 2023). La baja absorción de humedad del PET (< 0,1 % a 23 °C/50 % HR) le otorga una ventaja frente a alternativas como el PLA, pero las tensiones térmicas durante el termoformado aún pueden causar contracción posterior al moldeo. Para garantizar coherencia, la temperatura del molde debe controlarse dentro de ±2 °C, y el enfriamiento rápido y uniforme debe fijar la orientación amorfa. Los resultados esperados incluyen una variación del espesor de pared < 5 % y una planicidad adecuada para el desanidado asistido por vacío. Cuando se logran estas condiciones, se soportan velocidades de línea > 120 envases/minuto sin atascos ni rechazos, demostrando así que la excelencia óptica y la fiabilidad operativa van de la mano.
Buenas prácticas de procesamiento para mantener la transparencia de las cajas tipo clamshell de PET
Secado, control de humedad (<50 ppm) y enfriamiento rápido para lograr claridad amorfa
El control de la humedad es fundamental: la resina de PET debe secarse hasta alcanzar un contenido de agua inferior a 50 ppm antes de la extrusión. La humedad residual provoca hidrólisis a temperaturas de fusión (~280 °C), rompiendo las cadenas poliméricas y generando microburbujas y turbidez. Una vez fundido, el PET debe enfriarse rápidamente —normalmente por debajo de 70 °C— para evitar la formación de cristalitos. Velocidades de enfriamiento superiores a 100 °C/s, logradas mediante sistemas de agua refrigerada o aire forzado, «congelan» eficazmente la estructura amorfa, preservando la uniformidad molecular necesaria para una transparencia similar a la del vidrio.
Temperatura del molde y gestión de la orientación durante el termoformado
La temperatura del molde influye de forma crítica en la claridad final. Mantener las superficies entre 10 °C y 30 °C evita la cristalización prematura, que provoca una decoloración lechosa. Asimismo, es igualmente importante lograr una orientación biaxial equilibrada durante el conformado: idealmente, estirar 2,5 a 3,5 veces en ambas direcciones. Esto alinea uniformemente las cadenas poliméricas sin inducir cristalinidad por tensión, lo cual elevaría la turbidez. Una orientación adecuada también mejora la resistencia mecánica sin comprometer la fidelidad óptica, garantizando que la envoltura tipo «clamshell» sea a la vez resistente y sorprendentemente transparente.
Por qué la envoltura tipo «clamshell» de PET de alta transparencia es la opción óptima frente a alternativas
El embalaje de tipo ‘clamshell’ de PET de alta transparencia ofrece una convergencia única entre atractivo visual, rendimiento funcional y sostenibilidad, superando a alternativas comunes. Su estructura amorfa proporciona una claridad inigualable, lo que permite a los consumidores evaluar al instante la frescura del producto —una ventaja decisiva frente al polipropileno (PP) semicristalino, que dispersa naturalmente la luz. Aunque el PP ofrece mayor resistencia térmica, sacrifica el brillo óptico que impulsa las compras por impulso en entornos minoristas. El PVC aporta resistencia, pero enfrenta barreras crecientes en reciclaje y escrutinio ambiental, lo que limita su viabilidad a largo plazo. Las opciones biodegradables, como el PLA, suelen carecer de claridad constante y de un rendimiento fiable como barrera contra la humedad en aplicaciones con alimentos frescos. Por el contrario, la amplia reciclabilidad municipal del PET (código de resina #1), su compatibilidad con contenido reciclado posconsumo (PCR) y su capacidad para mantener la transparencia a escala respaldan los objetivos de economía circular. Combinado con una elevada resistencia al impacto, una tolerancia térmica moderada y un costo por unidad competitivo, el PET de alta transparencia ofrece el equilibrio óptimo entre impacto en góndola, protección y abastecimiento responsable —para marcas comprometidas tanto con la experiencia del consumidor como con la responsabilidad ambiental.
Preguntas frecuentes
¿Qué es la transparencia de las envolturas tipo almeja de PET y cómo se logra?
La transparencia de las envolturas tipo almeja de PET hace referencia a la capacidad del empaque de PET (tereftalato de polietileno) para permitir el paso de la luz con dispersión o distorsión mínimas. Se logra gracias a su estructura molecular amorfa, generada durante procesos de enfriamiento rápido que suprimen la cristalización.
¿Cuáles son las métricas clave utilizadas para evaluar la transparencia de las envolturas tipo almeja de PET?
La transparencia de las envolturas tipo almeja de PET se evalúa mediante métricas como la Opacidad (porcentaje de luz dispersada), el Índice de Amarilleamiento (indicador de degradación) y el Brillo (reflectancia), garantizando una opacidad baja para claridad y un brillo alto para atractivo visual.
¿Cómo afecta el control de la humedad a la transparencia del PET?
Mantener la humedad por debajo de 50 ppm durante el procesamiento evita la hidrólisis a altas temperaturas, lo cual podría provocar ruptura de cadenas, microburbujas y reducción de la transparencia.
¿Qué ventajas ofrecen las envolturas tipo almeja de PET frente a alternativas como PP, PVC o PLA?
Las cajas tipo almeja de PET ofrecen una claridad superior, reciclabilidad, rendimiento funcional y un costo moderado, lo que las convierte en una opción más sostenible y visualmente atractiva frente al PP semicristalino, el PVC sometido a escrutinio ambiental o el PLA menos consistente.
¿Por qué es importante la estabilidad dimensional para las cajas tipo almeja de PET?
La estabilidad dimensional garantiza que las cajas tipo almeja de PET mantengan una forma constante durante los procesos de llenado a alta velocidad, reduciendo las paradas de línea, el desalineamiento de los sellos o los rechazos causados por desviaciones.
Tabla de contenidos
- ¿Qué hace que la envoltura de PET sea transparente? Estructura molecular y ciencia óptica
- Criterios críticos de selección para cajas tipo 'clamshell' de PET de alta transparencia
- Buenas prácticas de procesamiento para mantener la transparencia de las cajas tipo clamshell de PET
- Por qué la envoltura tipo «clamshell» de PET de alta transparencia es la opción óptima frente a alternativas
-
Preguntas frecuentes
- ¿Qué es la transparencia de las envolturas tipo almeja de PET y cómo se logra?
- ¿Cuáles son las métricas clave utilizadas para evaluar la transparencia de las envolturas tipo almeja de PET?
- ¿Cómo afecta el control de la humedad a la transparencia del PET?
- ¿Qué ventajas ofrecen las envolturas tipo almeja de PET frente a alternativas como PP, PVC o PLA?
- ¿Por qué es importante la estabilidad dimensional para las cajas tipo almeja de PET?