
 EN
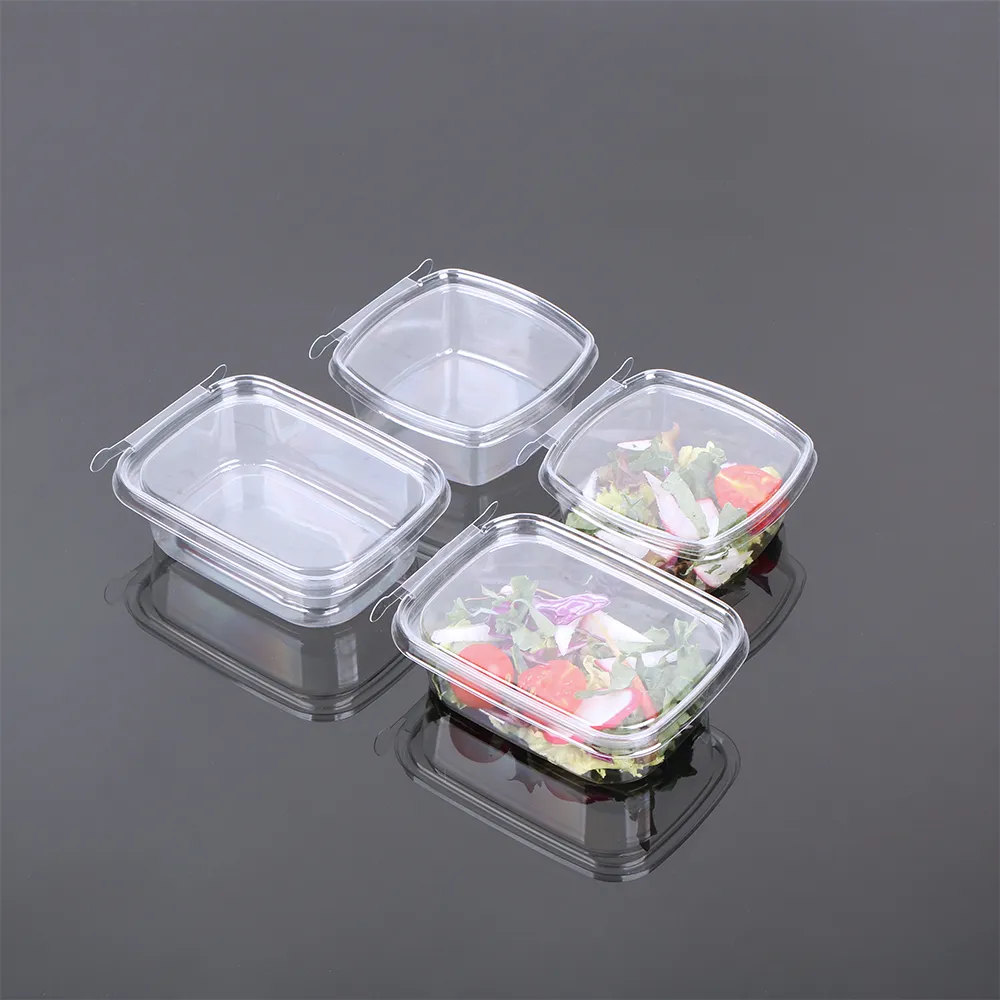
Mikä tekee PET-koteloista läpinäkyviä? Molekyylin rakenne ja optinen tiede
Amorfisen PET:n ja kiteisten alueiden ero: miksi yhtenäisyys lisää läpinäkyvyyttä
PET (polyeteenitereftalaatti) saa läpinäkyvyytensä polymeeriketjujensa järjestelystä – etyleeniglykoolin ja tereftaalihapon toistuvista yksiköistä. Amorfisessa tilassa nämä ketjut ovat satunnaisesti kiedottuja, mikä luo yhtenäisen optisen tiukkuuden ja vähäisen valonsirontan. Tämä isotrooppisuus tuottaa lasimaisen selkeyden, joka on tyypillistä korkean suorituskyvyn PET-koteloille. Sen sijaan hitaasti tapahtuva jäähdytys edistää kiteytymistä: polymeeriketjut taipuvat järjestetyiksi hiloina, joiden taitekerroin eroaa amorfisesta matriisista, mikä aiheuttaa valon poikkeamista ja sumeutta. Nopea jäähdytys termomuovauksen aikana estää kiteiden kasvua ja pitää amorfinen rakenne paikoillaan. Kun PET käsitellään asianmukaisesti, se läpäisee noin 92 % näkyvää valoa ja säilyttää noin 98 % alkuperäisestä selkeydestään 24 tunnin jäähdytyksen jälkeen – mikä osoittaa, kuinka rakenteellinen yhtenäisyys tukee optista suorituskykyä.
Tärkeimmät optiset mittarit: sumeutus, keltavuusindeksi ja kiilto PET-koteloiden arvioinnissa
Läpinäkyvyys mitataan kolmella standardoidulla mittarilla. Hämäryys , joka mitataan ASTM D1003 -standardin mukaisesti, ilmoittaa prosentuaalisesti sen valon määrän, joka siroaa yli 2,5°:n – tämä on suora indikaattori sisäisistä tai pinnallisista epätäydellisyyksistä. Premium-PET-koteloissa tavoiteltava sumumittari on alle 3–5 %. Keltavuusindeksi (YI) , joka lasketaan CIE:n tristimulusarvoista, havaitsee lämpö- tai hapettumishajoamisen; elintarvikepakkauksissa tavoiteltava YI on alle 1,0 säilyttääkseen neutraalin ulkoasun. Liekki , joka arvioidaan 60°:n kulmassa ASTM D523 -standardin mukaisesti, heijastaa pintatason tasaisuutta ja spekulaarista heijastusta – arvot yli 100 GU parantavat havaittua kirkkautta ja tuoreutta. Nämä parametrit ovat toisiinsa sidoksissa: alhainen sumumittari ja YI yhdistettynä korkeaan kiiltoon viittaavat johdonmukaisesti läpinäkyvään, premium-luokan tuotteeseen, joka on optimoitu nopeille täyttölinjoille ja kuluttajien houkuttelemiseen.
Tärkeimmät valintakriteerit korkean läpinäkyvyyden omaaville PET-kotelolle
Selkeysvaatimukset vs. FDA/EFSA-määräysten noudattaminen ja mekaaninen jäykkyys
Korkean läpinäkyvyyden saavuttaminen edellyttää optiikan, sääntelyyn liittyvän turvallisuuden ja mekaanisen kestävyyden tasapainottamista. PET:n luonnollinen amorfinen rakenne tukee sumeutta < 2 %, mutta selkeyttä parantavien lisäaineiden on noudatettava FDA:n säännöstöä 21 CFR 177.1630 ja EFSA:n asetusta (EU) Nro 10/2011 – mikä rajoittaa ydintäviä aineita tai selkeyttäjiä, jotka voivat vaarantaa elintarvikkeisiin tarkoitettujen tuotteiden turvallisuuden. Samanaikaisesti jäykkyyttä ei saa heikentää: toimiva kampakotelo on kestettävä pinottavia kuormia ja pudotusvaikutuksia ilman halkeamia. Smithersin vuoden 2022 tutkimuksen mukaan sumeuden kasvu alle 3 %:n lisää ostointentiontejä 25 %:lla, mutta vetolujuuden on säilyttävä ≥ 55 MPa jakelun aikana. Optimaalinen resiinilaatu tarjoaa amorfisen yhtenäisyyden samalla kun se täyttää erottuvien aineiden siirtymärajan – ja prosessin ohjausjärjestelmien on varmistettava nopea jäähdytys, joka säilyttää sekä läpinäkyvyyden että kestävyyden ja sitkeyden. Kaikkien värimastereiden tai prosessointilisäaineiden on oltava vahvistettuja vaatimustenmukaisuuden osalta ja mekaanisen luotettavuuden varmistamiseksi, mikä tekee integroidun materiaalivalinnan ja testauksen välttämättömäksi.
Mittojen vakaus ja lämpömuovauksen yhdenmukaisuus korkeanopeuslisäyslinjoille
Automaattisilla linjoilla mittojen vakaus on yhtä tärkeää kuin optinen läpinäkyvyys. Vain 0,3 mm:n poikkeama voi aiheuttaa syöttövirheitä, tiivisteen epäkohdassa sijoittumista tai linjan pysähtymisiä – mikä aiheuttaa keskimäärin 4 500 USD:n tuntikustannukset käyttökatkosten vuoksi (PMMI, 2023). PET:n alhainen kosteuden absorptio (< 0,1 % lämpötilassa 23 °C ja suhteellisessa kosteudessa 50 %) antaa sille etulyöntiaseman vaihtoehtoisia materiaaleja kuten PLA:ta vastaan, mutta lämpöjännitykset lämpömuovauksen aikana voivat edelleen aiheuttaa muotin jälkeistä kutistumista. Yhdenmukaisuuden varmistamiseksi muotin lämpötilaa on säädettävä ±2 °C:n tarkkuudella, ja nopean, tasaisen jäähdytyksen on pakotettava amorfisen rakenteen orientaatio paikalleen. Tavoiteltavia tuloksia ovat seinämän paksuuden vaihtelu < 5 % ja tasaisuus, joka soveltuu tyhjiöavustettuun purkamiseen. Kun nämä ehdot saavutetaan, ne mahdollistavat linjanopeuden > 120 pakkausta/minuutissa ilman lukkiutumia tai hylättyjä tuotteita – mikä osoittaa, että optinen erinomaisuus ja toiminnallinen luotettavuus kulkevat käsi kädessä.
Käsittelyn parhaat käytännöt PET-kotelojen läpinäkyvyyden säilyttämiseksi
Kuivatus, kosteuden hallinta (<50 ppm) ja nopea jäähdytys amorfisen läpinäkyvyyden saavuttamiseksi
Kosteuden hallinta on perustavaa merkitystä: PET-muovimateriaalin tulee kuivata alle 50 ppm:n kosteuspitoisuuteen ennen puristusta. Jäännöskosteus aiheuttaa hydrolyysin sulamislämpötiloissa (noin 280 °C), mikä katkaisee polymeeriketjuja ja synnyttää mikrobubbleja ja sumeaan vaikutuksen. Kun PET on kerran sulanut, sen tulee jäähdyttää nopeasti – yleensä alle 70 °C – estääkseen kiteiden muodostumisen. Yli 100 °C/s:n jäähdytysnopeudet, jotka saavutetaan jäähdytetyn veden tai pakotetun ilman avulla, ”jäädyttävät" tehokkaasti amorfin rakenteen ja säilyttävät molekulaarisen yhtenäisyyden, joka vaaditaan lasimaisen läpinäkyvyyden saavuttamiseksi.
Muottilämpötilan ja orientaation hallinta lämpömuovauksessa
Muottilämpötila vaikuttaa ratkaisevasti lopulliseen läpinäkyvyyteen. Pintojen säilyttäminen 10–30 °C:n välillä estää aikaisen kiteytymisen, joka johtaa maidonvalkoiseen värjäytymiseen. Yhtä tärkeää on tasapainoinen kaksiaukkoinen suuntautuminen muovauksen aikana – ideaalisesti venyttäminen 2,5–3,5-kertaiseksi molempiin suuntiin. Tämä saa polymeeriketjut sijoittumaan yhtenäisesti ilman jännityksestä aiheutuvaa kiteistä rakennetta, joka lisäisi sumeutta. Oikea suuntautuminen parantaa myös mekaanista lujuutta säilyttäen optisen tarkkuuden – varmistaen, että kampela on sekä vahva että hämmästyttävän läpinäkyvä.
Miksi korkean läpinäkyvyyden PET-kampela on paras vaihtoehto muihin vaihtoehtoihin
Korkean läpinäkyvyyden PET-kotelo on ainutlaatuinen yhdistelmä visuaalista viehätystä, toiminnallista suorituskykyä ja kestävyyttä – se ylittää yleisimmät vaihtoehdot. Sen amorfinen rakenne tarjoaa vertaansa vailla olevan selkeyden, joka mahdollistaa kuluttajien heti arvioida tuotteen tuoreutta – ratkaisevan edun puolikristallisesta polypropyleenistä (PP), joka hajailee valoa luonnostaan. Vaikka PP tarjoaa korkeamman kuumuuden kestävyyden, se uhraa optisen loiston, joka ohjaa impulssihankintoja vähittäiskaupassa. PVC tarjoaa vahvuutta, mutta sen kierrätys on yhä vaikeampaa ja ympäristövaikutukset herättävät kasvavaa huolta, mikä rajoittaa sen pitkän aikavälin elinkelpoisuutta. Biologisesti hajoavat vaihtoehdot, kuten PLA, eivät usein tarjoa riittävää selkeyttä tai kosteudenesto-ominaisuuksia tuoreiden elintarvikkeiden pakkaamiseen. PET:n laaja yhteiskunnallinen kierrätettävyys (resin-koodi #1), sen yhteensopivuus käytetyn materiaalin (PCR) kanssa sekä kyky säilyttää läpinäkyvyys suurissa määrissä tukevat kiertotalouden tavoitteita. Lisäksi PET:n vahva iskunkestävyys, kohtalainen lämpötilan kestävyys ja kilpailukykyinen kustannus per yksikkö tekevät korkean läpinäkyvyyden PET:stä optimaalisen vaihtoehdon hyllyvaikutuksen, suojan ja vastuullisen hankinnan kannalta – brändeille, jotka sitoutuvat sekä kuluttajakokemukseen että ympäristövastuuseen.
UKK
Mikä on PET-kotelojen läpinäkyvyys ja miten sitä saavutetaan?
PET-kotelojen läpinäkyvyys viittaa PET-muovin (polyeteenitereftalaatin) kykyyn päästää valoa läpi vähän hajauttaen tai vääristäen sitä. Sitä saavutetaan nopeassa jäähdytyksessä muodostuvalla amorfisella molekyyli-rakenteella, joka estää kiteytymisen.
Mitkä ovat tärkeimmät mittarit PET-kotelojen läpinäkyvyyden arviointiin?
PET-kotelojen läpinäkyvyyttä arvioidaan mittareilla kuten hämärtyminen (hajautuneen valon prosenttiosuus), keltainen indeksi (merkki hajoamisesta) ja kiilto (heijastuminen), mikä varmistaa alhaisen hämärtyksen selkeyden ja korkean kiillon visuaalisen vetovoiman saavuttamiseksi.
Miten kosteuden hallinta vaikuttaa PET:n läpinäkyvyyteen?
Kosteuden säätäminen alle 50 ppm:n prosessoinnin aikana estää hydrolyysiä korkeissa lämpötiloissa, mikä voisi johtaa ketjumurtumiin, mikrobubbluihin ja läpinäkyvyyden heikkenemiseen.
Miksi PET-kotelot ovat parempia vaihtoehtoja kuin esimerkiksi PP, PVC tai PLA?
PET-koteloissa on erinomainen läpinäkyvyys, kierrätettävyys, toiminnallisuus ja kohtalainen hinta, mikä tekee niistä kestävämmän ja visuaalisesti houkuttelevamman vaihtoehdon puolikristalliselle PP:lle, ympäristöä tarkastellulle PVC:lle tai vähemmän yhtenäiselle PLA:lle.
Miksi mitallinen vakaus on tärkeää PET-koteloille?
Mitallinen vakaus varmistaa, että PET-kotelot säilyttävät johdonmukaisen muotonsa korkean nopeuden täyttöprosessien aikana, mikä vähentää linjan pysähtymisiä, tiivisteen epäkohdattumisia tai poikkeamien vuoksi hylättyjä tuotteita.
Sisällysluettelo
- Mikä tekee PET-koteloista läpinäkyviä? Molekyylin rakenne ja optinen tiede
- Tärkeimmät valintakriteerit korkean läpinäkyvyyden omaaville PET-kotelolle
- Käsittelyn parhaat käytännöt PET-kotelojen läpinäkyvyyden säilyttämiseksi
- Miksi korkean läpinäkyvyyden PET-kampela on paras vaihtoehto muihin vaihtoehtoihin
-
UKK
- Mikä on PET-kotelojen läpinäkyvyys ja miten sitä saavutetaan?
- Mitkä ovat tärkeimmät mittarit PET-kotelojen läpinäkyvyyden arviointiin?
- Miten kosteuden hallinta vaikuttaa PET:n läpinäkyvyyteen?
- Miksi PET-kotelot ovat parempia vaihtoehtoja kuin esimerkiksi PP, PVC tai PLA?
- Miksi mitallinen vakaus on tärkeää PET-koteloille?