
 EN
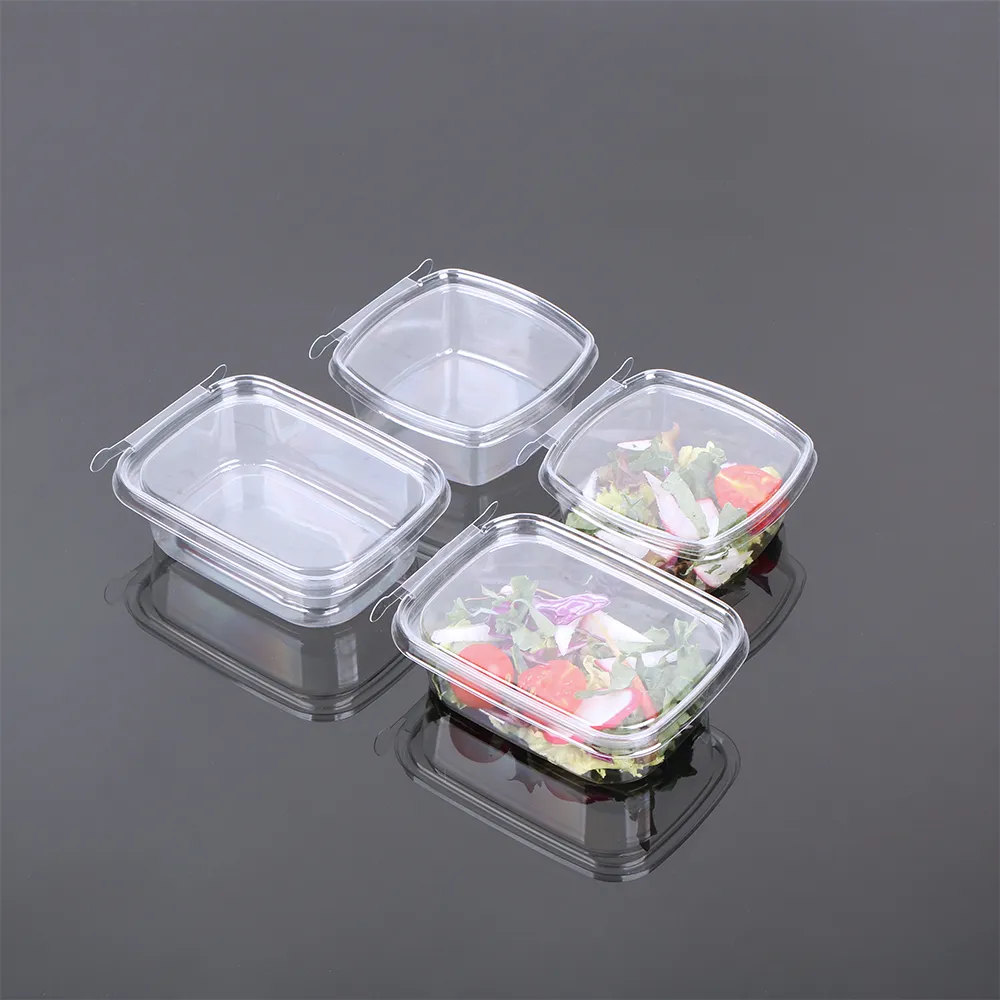
Cosa rende trasparente il contenitore a scatola in PET? Struttura molecolare e scienza ottica
PET amorfo rispetto alle regioni cristalline: perché l’uniformità determina la trasparenza
Il PET (polietilene tereftalato) ottiene la sua trasparenza dall’ordinamento delle sue catene polimeriche—unità ripetute di glicole etilenico e acido tereftalico. Nel suo stato amorfo, queste catene sono avvolte in modo casuale, generando una densità ottica uniforme e una dispersione luminosa minima. Questa isotropia conferisce la chiarezza simile al vetro tipica dei contenitori in PET ad alte prestazioni. Al contrario, un raffreddamento lento favorisce la cristallizzazione: le catene polimeriche si piegano in reticoli ordinati il cui indice di rifrazione differisce da quello della matrice amorfa, deviando la luce e introducendo opacità. Un raffreddamento rapido durante la termoformatura inibisce la crescita dei cristalli, bloccando la struttura amorfa. Quando opportunamente lavorato, il PET trasmette circa il 92% della luce visibile e conserva circa il 98% della sua chiarezza iniziale dopo 24 ore di refrigerazione—dimostrando come l’uniformità strutturale sia alla base delle prestazioni ottiche.
Principali parametri ottici: Opacità, Indice di ingiallimento e Lucentezza per la valutazione dei contenitori in PET
La trasparenza è quantificata utilizzando tre metriche standardizzate. Nebbia , misurata secondo la norma ASTM D1003, riporta la percentuale di luce trasmessa che viene diffusa di oltre 2,5° — un indicatore diretto di imperfezioni interne o superficiali. I contenitori in PET di fascia alta mirano a un valore di opacità inferiore al 3–5%. Indice di giallume (YI) , calcolato a partire dai valori tristimulus CIE, rileva degradazione termica o ossidativa; per gli imballaggi a contatto con alimenti si mira a un valore di YI < 1,0 per preservare un aspetto neutro. Lucentezza , valutata a 60° secondo la norma ASTM D523, riflette la regolarità della superficie e la riflettanza speculare — valori superiori a 100 GU migliorano la percezione di luminosità e freschezza. Questi parametri sono interdipendenti: bassa opacità e basso YI, abbinati ad alta lucentezza, indicano un prodotto costantemente chiaro e di fascia alta, ottimizzato per linee di riempimento ad alta velocità e per l’appeal del consumatore.
Criteri critici di selezione per contenitori in PET ad alta trasparenza
Requisiti di chiarezza rispetto alla conformità FDA/EFSA e alla rigidità meccanica
Raggiungere un’elevata trasparenza richiede un equilibrio tra prestazioni ottiche, sicurezza normativa e integrità meccanica. Sebbene la struttura naturalmente amorfa del PET favorisca una diffusione (haze) < 2%, gli additivi miglioratori della chiarezza devono rispettare il regolamento FDA 21 CFR 177.1630 e il regolamento EFSA (UE) n. 10/2011, che limitano l’uso di agenti nucleanti o chiarificanti potenzialmente incompatibili con il contatto alimentare. Contestualmente, la rigidità non può essere compromessa: un contenitore a scatola funzionale deve resistere ai carichi di impilamento e agli urti da caduta senza creparsi. Lo studio Smithers del 2022 ha rilevato che una diffusione inferiore al 3% incrementa l’intenzione d’acquisto del 25%, ma la resistenza a trazione deve rimanere ≥55 MPa per sopravvivere alla distribuzione. Il grado ottimale di resina garantisce uniformità amorfa pur rispettando i limiti di migrazione degli estratti; inoltre, i controlli di processo devono assicurare un raffreddamento rapido che preservi sia la trasparenza sia la tenacità. e tenacità. Qualsiasi masterbatch o ausiliario di processo deve essere convalidato per conformità e affidabilità meccanica, rendendo essenziale la selezione integrata dei materiali e la relativa sperimentazione.
Stabilità dimensionale e coerenza nella termoformatura per linee di riempimento ad alta velocità
Nelle linee automatizzate, la stabilità dimensionale è altrettanto fondamentale della chiarezza ottica. Una deviazione di soli 0,3 mm può causare malfunzionamenti nell’alimentazione, allineamento errato delle saldature o arresti della linea, con un costo medio di 4.500 USD/ora per fermo macchina (PMMI, 2023). L’assorbimento di umidità del PET è molto basso (<0,1% a 23 °C / 50% UR), il che lo rende superiore ad alternative come il PLA; tuttavia, le sollecitazioni termiche durante la termoformatura possono comunque provocare restringimento post-mold. Per garantire coerenza, la temperatura dello stampo deve essere controllata entro ±2 °C e il raffreddamento deve essere rapido e uniforme, per bloccare l’orientamento amorfo. I risultati target includono una variazione dello spessore della parete <5% e una planarità idonea al denesting assistito da vuoto. Quando tali condizioni sono raggiunte, si ottengono velocità di linea >120 confezioni/minuto senza inceppamenti né scarti, dimostrando che eccellenza ottica e affidabilità operativa vanno di pari passo.
Pratiche ottimali di lavorazione per mantenere la trasparenza dei contenitori PET a scatola
Essiccazione, controllo dell'umidità (<50 ppm) e raffreddamento rapido per ottenere chiarezza amorfa
Il controllo dell'umidità è fondamentale: la resina PET deve essere essiccata fino a un contenuto d'acqua inferiore a 50 ppm prima dell'estrusione. L'umidità residua causa idrolisi alle temperature di fusione (circa 280 °C), spezzando le catene polimeriche e generando microbolle e opacità. Una volta fusa, la PET deve essere raffreddata rapidamente — tipicamente al di sotto dei 70 °C — per impedire la formazione di cristalliti. Velocità di raffreddamento superiori a 100 °C/s, ottenute mediante sistemi ad acqua refrigerata o ad aria forzata, «congelano» efficacemente la struttura amorfa, preservando l'uniformità molecolare necessaria per una trasparenza simile a quella del vetro.
Gestione della temperatura dello stampo e dell'orientamento durante la termoformatura
La temperatura dello stampo influenza in modo critico la trasparenza finale. Mantenere le superfici tra 10 °C e 30 °C previene la cristallizzazione prematura, che causa una discolorazione lattea. Altrettanto importante è un’orientazione biaxiale bilanciata durante la formatura: idealmente, lo stiramento deve essere compreso tra 2,5× e 3,5× in entrambe le direzioni. Ciò allinea uniformemente le catene polimeriche senza indurre cristallinità dovuta a sollecitazioni meccaniche, che altrimenti aumenterebbe la diffusione luminosa (haze). Un’orientazione corretta migliora anche la resistenza meccanica, preservando al contempo la fedeltà ottica: il risultato è un contenitore a conchiglia robusto e straordinariamente trasparente.
Perché il contenitore a conchiglia in PET ad alta trasparenza rappresenta la scelta ottimale rispetto alle alternative
L’imballaggio a scatola rigida in PET ad alta trasparenza offre una combinazione unica di appeal visivo, prestazioni funzionali e sostenibilità, superando le alternative più comuni. La sua struttura amorfa garantisce una chiarezza senza pari, consentendo ai consumatori di valutare istantaneamente la freschezza del prodotto: un vantaggio decisivo rispetto al polipropilene (PP) semicristallino, che per sua natura disperde la luce. Sebbene il PP offra una maggiore resistenza al calore, sacrifica la brillantezza ottica che stimola gli acquisti d’impulso nel retail. Il PVC fornisce resistenza meccanica, ma incontra crescenti ostacoli nel riciclo e un’attenzione ambientale sempre più stringente, limitandone la sostenibilità a lungo termine. Le opzioni biodegradabili, come il PLA, spesso non garantiscono chiarezza costante né prestazioni affidabili di barriera all’umidità per applicazioni su prodotti freschi. Al contrario, il PET è ampiamente riciclabile nei circuiti comunali (codice resina #1), compatibile con contenuti riciclati post-consumo (PCR) e in grado di mantenere la trasparenza su larga scala, sostenendo così gli obiettivi dell’economia circolare. Uniti a un’elevata resistenza agli urti, a una tolleranza termica moderata e a un costo per unità competitivo, i materiali PET ad alta trasparenza rappresentano l’equilibrio ottimale tra impatto sugli scaffali, protezione del prodotto e approvvigionamento responsabile: una scelta ideale per i brand impegnati sia nell’esperienza del consumatore sia nella tutela ambientale.
Domande frequenti
Che cos'è la trasparenza del guscio a conchiglia in PET e come si ottiene?
La trasparenza del guscio a conchiglia in PET indica la capacità dell'imballaggio in PET (tereftalato di polietilene) di lasciar passare la luce con dispersione o distorsione minime. Si ottiene grazie alla sua struttura molecolare amorfa, creata durante processi di raffreddamento rapido che inibiscono la cristallizzazione.
Quali sono le metriche principali utilizzate per valutare la trasparenza del guscio a conchiglia in PET?
La trasparenza dei gusci a conchiglia in PET viene valutata mediante metriche quali la Diffusione (percentuale di luce dispersa), l'Indice di Giallume (indicatore di degrado) e la Lucentezza (riflettanza), garantendo una diffusione bassa per chiarezza e una lucentezza elevata per impatto visivo.
In che modo il controllo dell'umidità influisce sulla trasparenza del PET?
Mantenere l'umidità al di sotto di 50 ppm durante la lavorazione previene l'idrolisi a temperature elevate, che potrebbe causare la rottura delle catene polimeriche, la formazione di microbolle e una riduzione della trasparenza.
Perché i gusci a conchiglia in PET sono migliori rispetto ad alternative come PP, PVC o PLA?
I gusci a conchiglia in PET offrono eccellente trasparenza, riciclabilità, prestazioni funzionali e costo moderato, rendendoli un’opzione più sostenibile ed esteticamente accattivante rispetto al PP semicristallino, al PVC oggetto di attenta valutazione ambientale o al PLA meno uniforme.
Perché la stabilità dimensionale è importante per i gusci a conchiglia in PET?
La stabilità dimensionale garantisce che i gusci a conchiglia in PET mantengano una forma costante durante i processi di riempimento ad alta velocità, riducendo fermi della linea, allineamenti errati delle saldature o scarti causati da deviazioni.
Sommario
- Cosa rende trasparente il contenitore a scatola in PET? Struttura molecolare e scienza ottica
- Criteri critici di selezione per contenitori in PET ad alta trasparenza
- Pratiche ottimali di lavorazione per mantenere la trasparenza dei contenitori PET a scatola
- Perché il contenitore a conchiglia in PET ad alta trasparenza rappresenta la scelta ottimale rispetto alle alternative
-
Domande frequenti
- Che cos'è la trasparenza del guscio a conchiglia in PET e come si ottiene?
- Quali sono le metriche principali utilizzate per valutare la trasparenza del guscio a conchiglia in PET?
- In che modo il controllo dell'umidità influisce sulla trasparenza del PET?
- Perché i gusci a conchiglia in PET sono migliori rispetto ad alternative come PP, PVC o PLA?
- Perché la stabilità dimensionale è importante per i gusci a conchiglia in PET?