
 EN
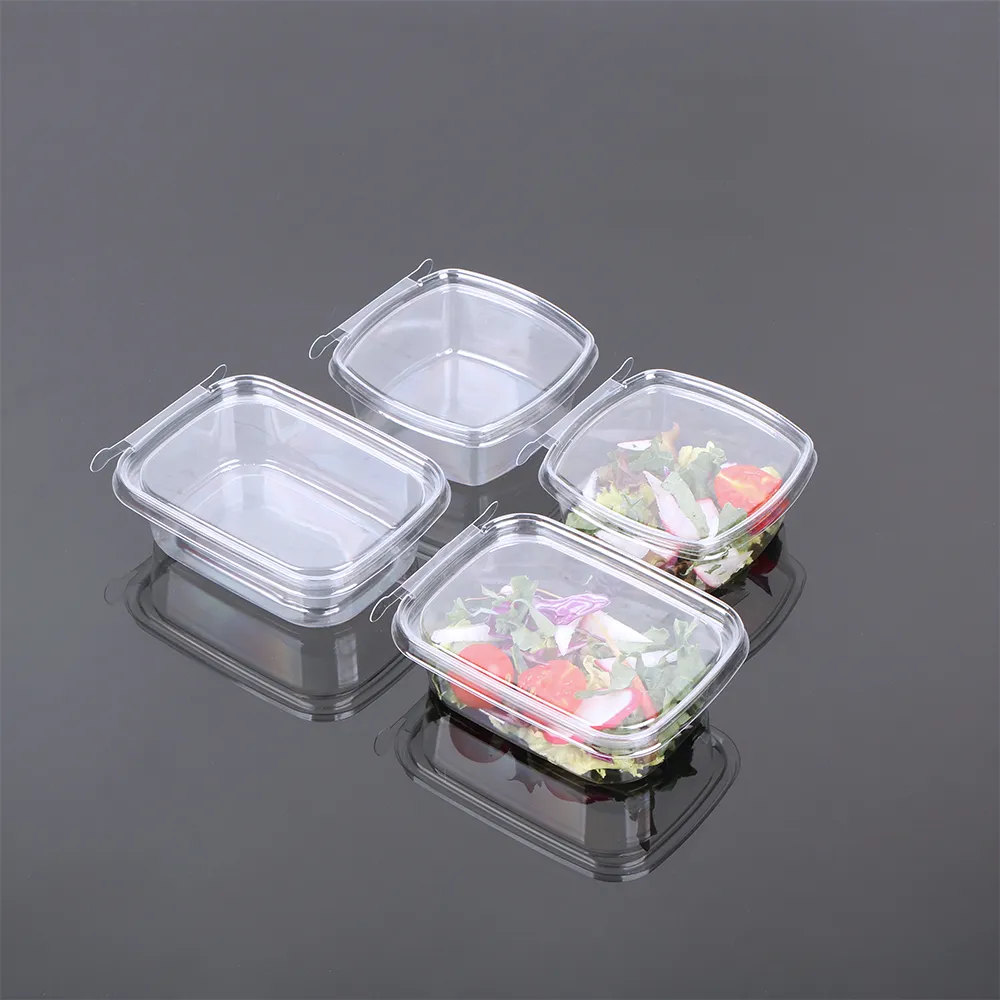
Ce qui rend la coquille en PET transparente : structure moléculaire et science optique
PET amorphe contre régions cristallines : pourquoi l’uniformité garantit la transparence
Le PET (polyéthylène téréphtalate) tire sa transparence de l’arrangement de ses chaînes polymères — des unités répétées d’éthylène glycol et d’acide téréphtalique. À l’état amorphe, ces chaînes sont enroulées de façon aléatoire, créant une densité optique uniforme et une diffusion lumineuse minimale. Cette isotropie confère la clarté semblable à celle du verre, caractéristique des coquilles en PET haute performance. En revanche, un refroidissement lent favorise la cristallisation : les chaînes polymères se replient en réseaux ordonnés dont l’indice de réfraction diffère de celui de la matrice amorphe, déviant la lumière et introduisant de la brume. Un refroidissement rapide lors du thermoformage inhibe la croissance des cristaux, figeant ainsi la structure amorphe. Lorsqu’il est correctement mis en œuvre, le PET transmet environ 92 % de la lumière visible et conserve environ 98 % de sa clarté initiale après 24 heures de réfrigération — ce qui illustre comment l’uniformité structurelle sous-tend les performances optiques.
Principaux paramètres optiques : brume, indice de jaunissement et brillance pour l’évaluation des coquilles en PET
La transparence est quantifiée à l’aide de trois indicateurs normalisés. Brouillard mesuré selon la norme ASTM D1003, indique le pourcentage de lumière transmise qui est diffusée de plus de 2,5° — un indicateur direct d’imperfections internes ou superficielles. Les boîtiers en PET haut de gamme visent une opacité inférieure à 3–5 %. Indice de jaunissement (YI) calculé à partir des valeurs tristimulaires CIE, détecte la dégradation thermique ou oxydative ; les emballages destinés aux denrées alimentaires visent un YI < 1,0 afin de préserver une apparence neutre. Brillance évalué à 60° selon la norme ASTM D523, reflète la régularité de surface et la réflectance spéculaire — des valeurs supérieures à 100 GU renforcent la perception de luminosité et de fraîcheur. Ces paramètres sont interdépendants : une faible opacité et un faible YI, combinés à une forte brillance, signalent un produit constamment limpide et haut de gamme, optimisé pour les lignes de remplissage à grande vitesse et l’attrait consommateur.
Critères essentiels de sélection pour les boîtiers en PET à haute transparence
Exigences de clarté par rapport à la conformité FDA/EFSA et à la rigidité mécanique
Atteindre une haute transparence exige un équilibre entre les propriétés optiques, la sécurité réglementaire et l’intégrité mécanique. Bien que la structure amorphe naturelle du PET favorise un facteur de trouble < 2 %, les additifs améliorant la clarté doivent respecter la norme FDA 21 CFR 177.1630 et le règlement (UE) n° 10/2011 de l’EFSA — ce qui restreint l’emploi d’agents nucléants ou de clarifiants susceptibles de compromettre la sécurité au contact des aliments. Parallèlement, la rigidité ne doit pas être sacrifiée : un emballage type « clamshell » fonctionnel doit résister aux charges de palettisation et aux chocs de chute sans se fissurer. Selon l’étude de Smithers publiée en 2022, une réduction du trouble à moins de 3 % augmente l’intention d’achat de 25 %, tout en exigeant que la résistance à la traction demeure ≥ 55 MPa pour survivre à la distribution. La nuance de résine optimale assure une uniformité amorphe tout en respectant les limites de migration d’extraits — et les contrôles de procédé doivent garantir un refroidissement rapide préservant à la fois la clarté et et la ténacité. Tout masterbatch ou aide de transformation doit faire l’objet d’une validation en matière de conformité et et de fiabilité mécanique, rendant indispensable une sélection intégrée des matériaux et des essais associés.
Stabilité dimensionnelle et cohérence du thermoformage pour les lignes de remplissage à grande vitesse
Sur les lignes automatisées, la stabilité dimensionnelle est tout aussi essentielle que la clarté optique. Un écart de seulement 0,3 mm peut provoquer des mauvais alimentations, un désalignement des scellés ou des arrêts de ligne — entraînant en moyenne une perte de 4 500 $/heure en temps d’arrêt (PMMI, 2023). L’absorption d’humidité très faible du PET (< 0,1 % à 23 °C / 50 % HR) lui confère un avantage sur des alternatives telles que le PLA, mais les contraintes thermiques subies pendant le thermoformage peuvent toutefois causer un retrait post-moulage. Pour garantir la cohérence, la température du moule doit être régulée à ±2 °C près, et un refroidissement rapide et uniforme doit figer l’orientation amorphe. Les résultats ciblés comprennent une variation de l’épaisseur de paroi < 5 % et une planéité adaptée au dénestage assisté par vide. Lorsqu’elles sont atteintes, ces conditions permettent des vitesses de ligne > 120 emballages/minute sans bourrage ni rebuts — démontrant ainsi que l’excellence optique et la fiabilité opérationnelle vont de pair.
Bonnes pratiques de transformation pour préserver la transparence des coquilles PET
Séchage, contrôle de l’humidité (< 50 ppm) et refroidissement rapide pour une transparence amorphe
Le contrôle de l’humidité est fondamental : la résine PET doit être séchée à un taux d’humidité inférieur à 50 ppm avant l’extrusion. L’humidité résiduelle provoque une hydrolyse aux températures de fusion (~280 °C), ce qui rompt les chaînes polymériques et génère des microbulles ainsi qu’un voile. Une fois à l’état fondu, le PET doit être refroidi rapidement — généralement en dessous de 70 °C — afin d’empêcher la formation de cristallites. Des vitesses de refroidissement supérieures à 100 °C/s, obtenues à l’aide de systèmes à eau réfrigérée ou à air forcé, « figent » efficacement la structure amorphe, préservant l’uniformité moléculaire nécessaire à une transparence comparable à celle du verre.
Température du moule et gestion de l’orientation pendant le thermoformage
La température du moule influence de façon critique la transparence finale. Maintenir les surfaces entre 10 °C et 30 °C empêche la cristallisation prématurée, à l’origine d’une décoloration laiteuse. Tout aussi important est l’orientation biaxiale équilibrée durant le formage — idéalement un étirement de 2,5 à 3,5 fois dans les deux directions. Cela aligne uniformément les chaînes polymériques sans induire une cristallinité liée aux contraintes, qui augmenterait la turbidité. Une orientation adéquate améliore également la résistance mécanique tout en préservant la fidélité optique — garantissant ainsi que la boîte à charnière reste à la fois robuste et remarquablement transparente.
Pourquoi la boîte à charnière en PET haute transparence constitue-t-elle le choix optimal par rapport aux alternatives
L’emballage thermoformé en PET à haute transparence offre une convergence unique d’attrait visuel, de performance fonctionnelle et de durabilité, surpassant nettement les alternatives courantes. Sa structure amorphe procure une clarté inégalée, permettant aux consommateurs d’évaluer immédiatement la fraîcheur du produit — un avantage décisif par rapport au polypropylène (PP) semi-cristallin, qui diffuse naturellement la lumière. Bien que le PP offre une meilleure résistance à la chaleur, il sacrifie l’éclat optique qui stimule les achats impulsifs en point de vente. Le PVC assure une bonne résistance mécanique, mais fait face à des obstacles croissants en matière de recyclage et à une surveillance environnementale accrue, ce qui limite sa viabilité à long terme. Les options biodégradables telles que l’acide polylactique (PLA) manquent souvent de clarté constante et de performance fiable en tant que barrière contre l’humidité dans les applications pour produits frais. En revanche, le PET bénéficie d’un recyclage municipal largement répandu (code de résine n° 1), est compatible avec les matières recyclées issues de consommation (PCR), et conserve sa transparence à grande échelle, soutenant ainsi les objectifs d’une économie circulaire. Couplé à une excellente résistance aux chocs, à une tolérance thermique modérée et à un coût unitaire compétitif, le PET à haute transparence offre l’équilibre optimal entre impact sur l’étalage, protection du produit et approvisionnement responsable — pour les marques engagées à la fois dans l’expérience client et dans la responsabilité environnementale.
FAQ
Quelle est la transparence des emballages PET en coquille et comment est-elle obtenue ?
La transparence des emballages PET en coquille désigne la capacité des emballages en polyéthylène téréphtalate (PET) à laisser passer la lumière avec une diffusion ou une distorsion minimale. Elle est obtenue grâce à leur structure moléculaire amorphe, créée lors de procédés de refroidissement rapide qui inhibent la cristallisation.
Quels sont les principaux paramètres utilisés pour évaluer la transparence des emballages PET en coquille ?
La transparence des emballages PET en coquille est évaluée à l’aide de paramètres tels que le facteur de brouillard (Haze, exprimé en pourcentage de lumière diffusée), l’indice de jaunissement (Yellowness Index, indicateur de dégradation) et le brillant (Gloss, mesuré par la réflectance), afin d’assurer un faible facteur de brouillard pour une clarté optimale et un haut niveau de brillant pour un attrait visuel accru.
Comment la maîtrise de l’humidité influence-t-elle la transparence du PET ?
Le maintien de l’humidité en dessous de 50 ppm pendant le traitement empêche l’hydrolyse à haute température, phénomène pouvant entraîner la rupture des chaînes polymères, la formation de microbulles et une réduction de la transparence.
En quoi les emballages PET en coquille se distinguent-ils des alternatives telles que le PP, le PVC ou le PLA ?
Les coquilles en PET offrent une clarté supérieure, une recyclabilité élevée, des performances fonctionnelles fiables et un coût modéré, ce qui en fait une option plus durable et esthétiquement attrayante que le PP semi-cristallin, le PVC soumis à une surveillance environnementale ou le PLA moins homogène.
Pourquoi la stabilité dimensionnelle est-elle importante pour les coquilles en PET ?
La stabilité dimensionnelle garantit que les coquilles en PET conservent une forme constante durant les procédés de remplissage à grande vitesse, réduisant ainsi les arrêts de ligne, les désalignements de scellage ou les rebuts dus à des écarts dimensionnels.
Table des matières
- Ce qui rend la coquille en PET transparente : structure moléculaire et science optique
- Critères essentiels de sélection pour les boîtiers en PET à haute transparence
- Bonnes pratiques de transformation pour préserver la transparence des coquilles PET
- Pourquoi la boîte à charnière en PET haute transparence constitue-t-elle le choix optimal par rapport aux alternatives
-
FAQ
- Quelle est la transparence des emballages PET en coquille et comment est-elle obtenue ?
- Quels sont les principaux paramètres utilisés pour évaluer la transparence des emballages PET en coquille ?
- Comment la maîtrise de l’humidité influence-t-elle la transparence du PET ?
- En quoi les emballages PET en coquille se distinguent-ils des alternatives telles que le PP, le PVC ou le PLA ?
- Pourquoi la stabilité dimensionnelle est-elle importante pour les coquilles en PET ?