
 EN
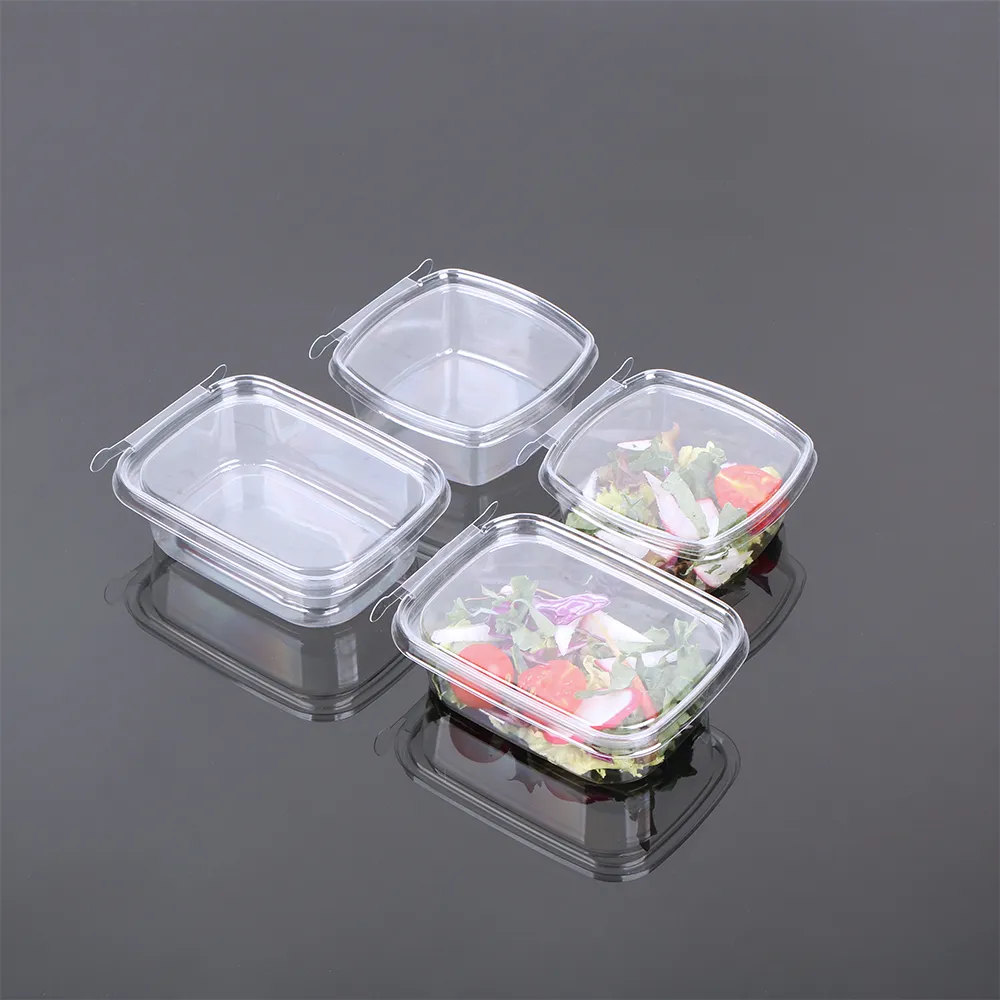
Dlaczego skorupka PET jest przezroczysta? Struktura cząsteczkowa i nauka optyczna
PET amorficzny kontra obszary krystaliczne: dlaczego jednolitość zapewnia przejrzystość
PET (polietylenu tereftalanu) czerpie swoją przejrzystość z ułożenia łańcuchów polimerowych – powtarzających się jednostek glikolu etylenowego i kwasu tereftalowego. W stanie amorficznym łańcuchy te są losowo zwinięte, tworząc jednolitą gęstość optyczną oraz minimalne rozpraszanie światła. Ta izotropia zapewnia szklaną przejrzystość charakterystyczną dla wysokiej klasy skorup PET typu clamshell. Z kolei powolne chłodzenie sprzyja krystalizacji: łańcuchy polimerowe układają się w uporządkowane sieci, których współczynnik załamania różni się od matrycy amorficznej, co powoduje odchylenie światła i pojawienie się zamglenia. Szybkie chłodzenie podczas termoformowania hamuje wzrost kryształów, „zamrażając” strukturę amorficzną. W przypadku odpowiedniego przetwarzania PET przepuszcza około 92 % widzialnego światła i zachowuje około 98 % początkowej przejrzystości po 24 godzinach przechowywania w lodówce – co pokazuje, jak jednolitość strukturalna stanowi podstawę osiągów optycznych.
Główne parametry optyczne: zamglenie, indeks żółtawości i połysk w ocenie skorup PET typu clamshell
Przezroczystość jest ilościowo określana za pomocą trzech znormalizowanych miar. Mgła , mierzona zgodnie z normą ASTM D1003, podaje procent przepuszczanego światła rozpraszanego o kąt większy niż 2,5° — jest to bezpośredni wskaźnik wad wewnętrznych lub powierzchniowych. Wysokiej klasy skorupki PET mają mieć zawartość mglistości poniżej 3–5%. Wskaźnik Żółtawości (YI) , obliczany na podstawie wartości trójstymulacyjnych CIE, wykrywa degradację termiczną lub utlenieniową; opakowania przeznaczone do żywności powinny mieć YI < 1,0, aby zachować neutralny wygląd. Gloss , oceniana pod kątem kąta 60° zgodnie z normą ASTM D523, odzwierciedla gładkość powierzchni i lustrzane odbicie — wartości powyżej 100 GU zwiększają postrzeganą jasność i świeżość. Te parametry są wzajemnie zależne: niska mglistość i YI w połączeniu z wysokim połyskiem sygnalizują spójnie przezroczysty, premium produkt zoptymalizowany zarówno pod kątem linii szybkiego napełniania, jak i atrakcyjności dla konsumenta.
Kluczowe kryteria wyboru skorupek PET o wysokiej przezroczystości
Wymagania dotyczące przejrzystości kontra zgodność z przepisami FDA/EFSA oraz sztywność mechaniczna
Osiągnięcie wysokiej przeźroczystości wymaga zrównoważenia właściwości optycznych z przepisami dotyczącymi bezpieczeństwa i integralności mechanicznej. Naturalna struktura amorficzna PET-u umożliwia osiągnięcie mglistości < 2 %; jednak dodatki poprawiające przejrzystość muszą być zgodne z przepisami FDA 21 CFR 177.1630 oraz rozporządzeniem EFSA (UE) nr 10/2011 — co ogranicza stosowanie środków nukleujących lub klarujących, które mogłyby zagrozić bezpieczeństwu kontaktu z żywnością. Jednocześnie sztywność nie może zostać naruszona: funkcjonalna opakowanie typu clamshell musi wytrzymać obciążenia związane z układaniem w stosy oraz uderzenia przy upadku bez pęknięć. Badanie przeprowadzone w 2022 r. przez Smithers wykazało, że zmniejszenie mglistości poniżej 3 % zwiększa chęć zakupu o 25 %, jednak wytrzymałość na rozciąganie musi pozostawać na poziomie ≥55 MPa, aby wytrzymać proces dystrybucji. Optymalny stopień żywicy zapewnia jednolitość struktury amorficznej i jednocześnie spełnia limity migracji ekstrahowalnych — a kontrolowane parametry procesu muszą gwarantować szybkie schładzanie, które zachowuje zarówno przejrzystość i jak i odporność mechaniczną. Każdy masterbatch lub środek wspomagający przetwórstwo musi zostać zweryfikowany pod kątem zgodności i z wymaganiami dotyczącymi niezawodności mechanicznej, co czyni kompleksowy dobór materiałów i ich badania kluczowym elementem.
Stabilność wymiarowa i spójność termoformowania na szybkich liniach napełniania
Na zautomatyzowanych liniach stabilność wymiarowa jest równie ważna co przejrzystość optyczna. Odchylenie o zaledwie 0,3 mm może spowodować nieprawidłowe załadunki, niedoskonałą synchronizację zgrzewania lub zatrzymanie linii – powodując średnio koszty przestoju w wysokości 4500 USD/godz. (PMMI, 2023). Niskie pochłanianie wilgoci przez PET (<0,1% w temperaturze 23°C i wilgotności względnej 50%) daje mu przewagę nad alternatywami takimi jak PLA, ale naprężenia termiczne podczas termoformowania mogą nadal powodować skurcz po formowaniu. Aby zapewnić spójność, temperaturę formy należy kontrolować z dokładnością ±2°C, a szybkie i jednorodne chłodzenie musi „zamrozić” orientację amorficzną. Oczekiwane rezultaty obejmują zmienność grubości ścianki <5% oraz płaskość umożliwiającą bezproblemowe odrywanie opakowań przy użyciu podciśnienia. Gdy te warunki są spełnione, możliwe są prędkości linii >120 opakowań/minuta bez zakłóceń ani odrzutów – co dowodzi, że doskonałość optyczna i niezawodność operacyjna idą w parze.
Najlepsze praktyki przetwarzania wspierające przejrzystość skorup PET
Suszenie, kontrola wilgotności (<50 ppm) oraz szybkie chłodzenie w celu uzyskania bezpostaciowej przejrzystości
Kontrola wilgotności ma podstawowe znaczenie: żywica PET musi zostać wysuszona do zawartości wody poniżej 50 ppm przed ekstruzją. Pozostała wilgoć powoduje hydrolizę w temperaturze stopionej masy (około 280 °C), prowadzącą do rozszczepienia łańcuchów polimerowych oraz powstawania mikropęcherzyków i zamglenia. Po stopieniu masę PET należy szybko schłodzić – zazwyczaj do temperatury poniżej 70 °C – aby zapobiec tworzeniu się kryształków. Szybkości chłodzenia przekraczające 100 °C/s, osiągane za pomocą systemów z wodą chłodzoną lub wymuszonym przepływem powietrza, skutecznie „zamrażają” strukturę bezpostaciową, zachowując jednolitość molekularną niezbędną do przejrzystości przypominającej szkło.
Temperatura formy oraz kontrola orientacji podczas termoformowania
Temperatura formy ma decydujący wpływ na końcową przejrzystość. Utrzymanie temperatury powierzchni w zakresie od 10°C do 30°C zapobiega przedwczesnej krystalizacji, która powoduje mleczne zabarwienie. Nie mniej istotne jest zrównoważone dwukierunkowe orientowanie podczas kształtowania — idealnie rozciąganie o 2,5–3,5 raza w obu kierunkach. Dzięki temu łańcuchy polimerowe ułożone są jednolicie, bez wywoływania naprężeń prowadzących do krystaliczności, co zwiększyłoby mglistość. Poprawne orientowanie zwiększa również wytrzymałość mechaniczną, zachowując przy tym wierność optyczną — zapewniając, że opakowanie typu clamshell pozostaje zarówno wytrzymałym, jak i zadziwiająco przezroczystym.
Dlaczego opakowanie typu clamshell z PET o wysokiej przejrzystości jest optymalnym wyborem w porównaniu z alternatywami
Opakowanie typu clamshell z przezroczystego PET zapewnia wyjątkową kombinację atrakcyjności wizualnej, funkcjonalności i zrównoważoności – wyprzedzając powszechne alternatywy. Jego struktura amorficzna zapewnia nieporównywaną przejrzystość, umożliwiając konsumentom natychmiastową ocenę świeżości produktu – to decydująca przewaga nad półkryształowym polipropylenem (PP), który naturalnie rozprasza światło. Choć PP charakteryzuje się wyższą odpornością na temperaturę, poświęca on błysk optyczny, który decyduje o zakupach impulsowych w sprzedaży detalicznej. PVC zapewnia wytrzymałość, lecz napotyka rosnące bariery w recyklingu oraz ścisłą kontrolę środowiskową, ograniczając swoją długoterminową przydatność. Biodegradowalne opcje, takie jak PLA, często brakują spójnej przejrzystości i skuteczności barierowej wobec wilgoci w zastosowaniach do świeżej żywności. Natomiast PET cechuje się powszechną recyklowalnością w systemach komunalnych (kod żywicy #1), zgodnością z zawartością przetworzonego surowca wtórnego (PCR) oraz zdolnością zachowania przejrzystości w skali przemysłowej – co wspiera cele gospodarki obiegu zamkniętego. Połączone z wysoką odpornością na uderzenia, umiarkowaną odpornością termiczną oraz konkurencyjną ceną jednostkową, opakowania z wysoko-przezroczystego PET oferują optymalny balans wpływu na półki, ochrony produktu i odpowiedzialnego pozyskiwania materiałów – dla marek zaangażowanych zarówno w doświadczenie konsumenta, jak i w ochronę środowiska.
Często zadawane pytania
Co to jest przeźroczystość skorup PET i jak jej osiąga się?
Przeźroczystość skorup PET odnosi się do zdolności opakowań z PET (polietylenu tereftalanu) do przepuszczania światła przy minimalnym rozpraszaniu lub zniekształceniu. Osiąga się ją dzięki bezpostaciowej strukturze cząsteczkowej, powstającej w trakcie szybkiego chłodzenia, które hamuje krystalizację.
Jakie są kluczowe metryki stosowane do oceny przeźroczystości skorup PET?
Przeźroczystość skorup PET ocenia się za pomocą takich metryk jak mętność (procent rozproszonego światła), indeks żółtawości (wskaźnik degradacji) oraz połysk (odbijalność), zapewniając niską mętność dla wyraźności i wysoki połysk dla atrakcyjności wizualnej.
W jaki sposób kontrola wilgoci wpływa na przeźroczystość PET?
Utrzymanie wilgoci poniżej 50 ppm w trakcie przetwarzania zapobiega hydrolizie w wysokich temperaturach, która może prowadzić do pękania łańcuchów, powstawania mikropęcherzyków oraz obniżenia przeźroczystości.
Dlaczego skorupy PET są lepsze niż alternatywy takie jak PP, PVC lub PLA?
Puszki typu clamshell z PET zapewniają doskonałą przejrzystość, możliwość recyklingu, wysoką funkcjonalność oraz umiarkowane koszty, co czyni je bardziej zrównoważoną i wizualnie atrakcyjną alternatywą w porównaniu do półkryształowego PP, PVC poddanego ścisłej kontroli środowiskowej lub mniej spójnego PLA.
Dlaczego stabilność wymiarowa jest ważna dla puszek typu clamshell z PET?
Stabilność wymiarowa zapewnia, że puszki typu clamshell z PET zachowują stały kształt podczas szybkich procesów napełniania, zmniejszając przestoje linii produkcyjnej, niedoskonałości uszczelnień lub odrzuty spowodowane odchyleniami.
Spis treści
- Dlaczego skorupka PET jest przezroczysta? Struktura cząsteczkowa i nauka optyczna
- Kluczowe kryteria wyboru skorupek PET o wysokiej przezroczystości
- Najlepsze praktyki przetwarzania wspierające przejrzystość skorup PET
- Dlaczego opakowanie typu clamshell z PET o wysokiej przejrzystości jest optymalnym wyborem w porównaniu z alternatywami
-
Często zadawane pytania
- Co to jest przeźroczystość skorup PET i jak jej osiąga się?
- Jakie są kluczowe metryki stosowane do oceny przeźroczystości skorup PET?
- W jaki sposób kontrola wilgoci wpływa na przeźroczystość PET?
- Dlaczego skorupy PET są lepsze niż alternatywy takie jak PP, PVC lub PLA?
- Dlaczego stabilność wymiarowa jest ważna dla puszek typu clamshell z PET?